专业证件制作包含哪些工序?看完这篇就懂——说白了,一套能过检的证件,从接单到交付至少要经过七道手,少一道,做出来的东西就是废品。
我是做这行六年的老陈。上周三凌晨两点,一个老客户打电话过来,声音都在抖:“陈哥,明天上午九点甲方要看样品,你这边能不能赶出来?”我看了眼桌上刚裁好的PVC料,回了一句:“六点过来拿。”
这种事在我们这行不稀奇。但外行不知道的是,从一张白卡到客户手里那本“能用”的证件,中间藏着多少门道。
出片与制版:决定像不像的第一道关
很多人以为证件制作就是打印。这是最大的误解。真正专业的流程,第一步永远是出片制版。拿教师资格证来说,底纹的线条粗细、国徽的锯齿边缘、甚至证书编号的字体间距,都需要先在电脑上做矢量还原。我们这行管这个叫“抠版”。
坦白讲,市面上九成以上的仿制品都死在这一步。为什么?因为原版的底纹是专色印刷,扫描件出来的颜色会糊成一团。我这里做制版的师傅以前在印刷厂干了十二年,他看一个版,先放大到800倍看边缘有没有锯齿。有锯齿,直接重做。
这一步做不好,后面的工序再精细也是白搭。就像盖楼,地基打歪了,墙砌得再直有什么用?
选材与表面处理:手感骗不了人
版子定下来,接下来是选材料。PVC、PET、Teslin……不同证件用的基材完全不同。教师资格证的内页用的是特种证券纸,不是普通铜版纸。这种纸市面上买不到成卷的,得从特定渠道拿货。
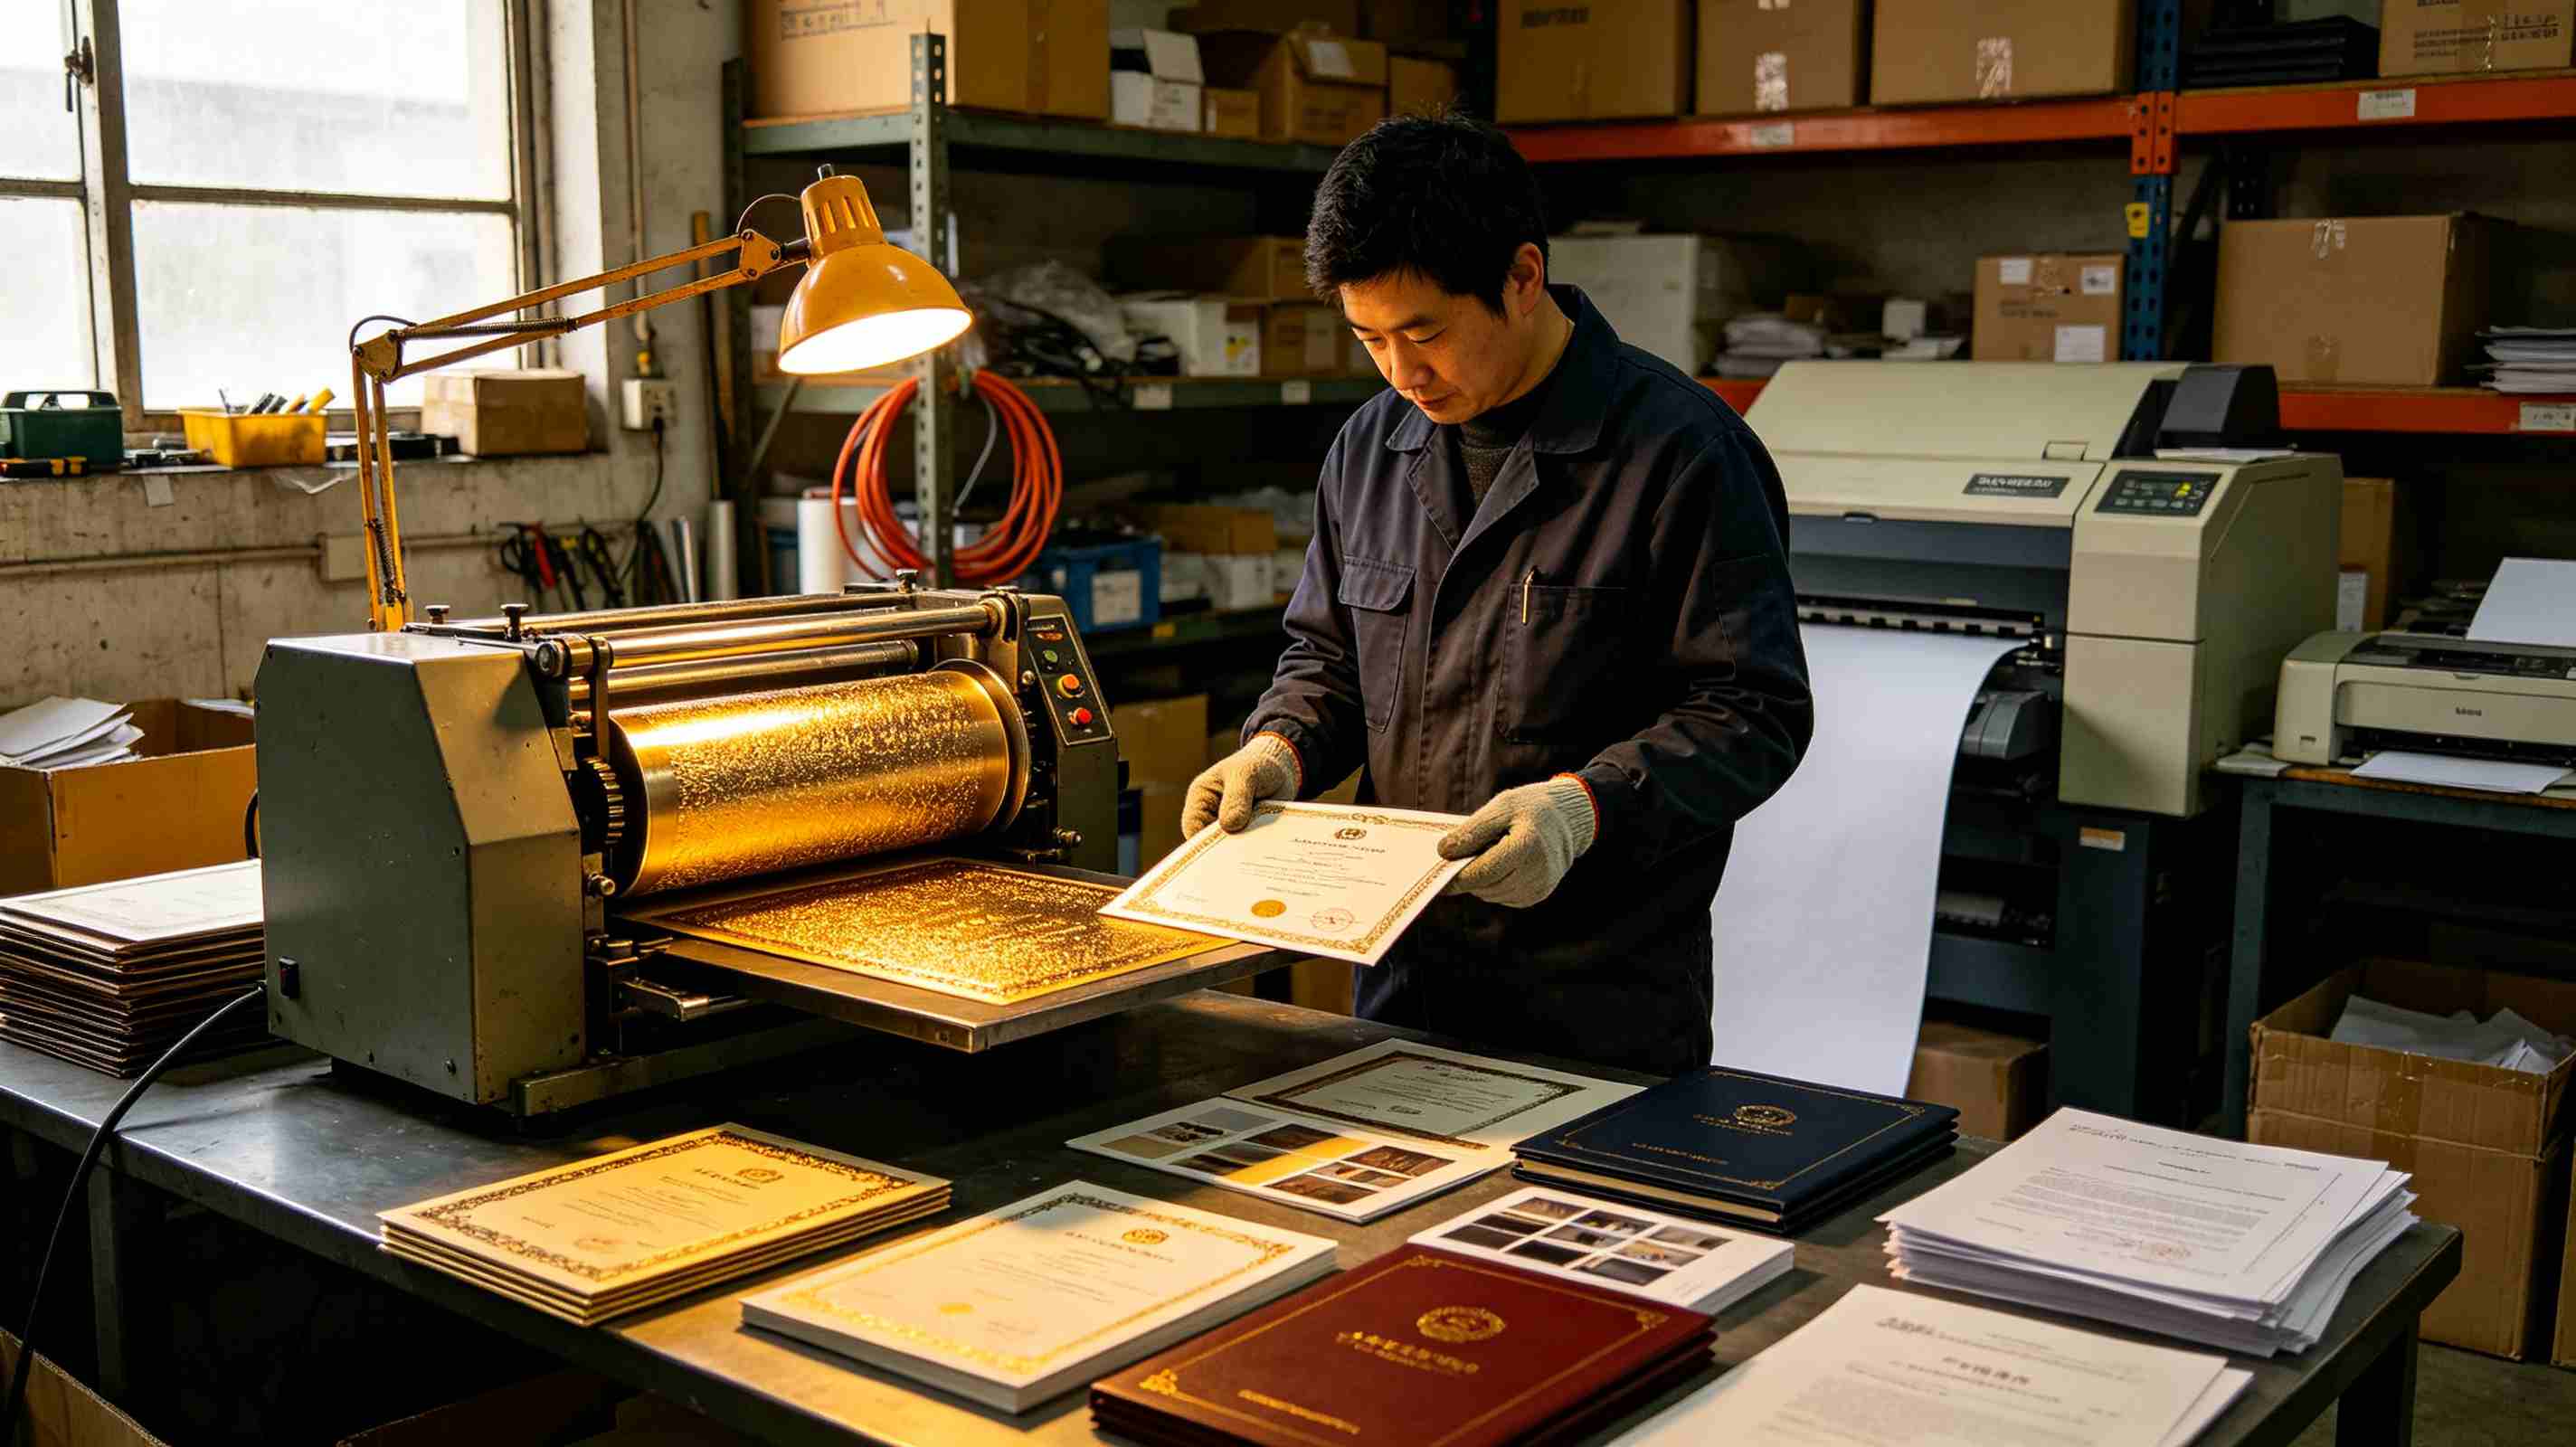
材料到了之后要过一道表面处理工序——压纹、烫金、覆膜。每一道的温度、压力、时间都有讲究。烫金温度差两度,金色就会发暗;压纹压力差一点,摸上去就是平的。
我经手过一个单子,客户拿来一本真证做对比。我们做完样品,客户闭着眼睛摸,摸了三遍,说“差不多”。我说你睁开眼看。他一看,烫金的反光角度和真证完全一致。这就是选材和表面处理的功夫。零容错。
印刷套准与安全线:真正的技术壁垒
到了印刷环节,考验的是设备和经验。专色印刷要一遍一遍套准,套偏0.1毫米,整张证就报废。我这里用的是海德堡四开胶印机,专门调过参数,套准精度能控制在0.05毫米以内。
安全线怎么埋?水印怎么做?荧光纤维怎么分布?这些工序听起来玄乎,实际上每一步都有标准作业流程。但知道流程没用,得手上练过几百上千份才能稳定出活。比如防伪荧光丝,撒多了像麻子脸,撒少了紫外灯下显不出来。这个度,机器说了不算,得靠老师傅的手感。
简单来讲,专业证件制作的门槛从来不是设备,是人对细节的掌控力。
后道加工与质检:最后一道生死线
印刷完的证还要经过裱糊、裁切、打孔、装订、压平至少五道后道工序。裁切最考验耐心,切歪一毫米,整批作废。我见过有同行为了赶工,裁切的时候图快,结果两百本证全部废掉,赔了客户三万块。
质检环节我们执行的是双重检验:先过机器检测尺寸和色差,再过人工逐页翻看。一本证从第一道工序到最后打包,平均要花掉四个半小时。那些说“半小时出证”的,做出来的东西你拿到手就知道——软塌塌的,边角毛糙,荧光灯一照原形毕露。
说到质检,我们还用上了专业防伪检测设备,紫外、红外、放大镜三件套,每批随机抽三本做破坏性测试。
有人问我,做这行最怕什么?不是怕客户催,是怕自己手一抖把版套偏了。套偏一次,前面的功夫全部归零。所以每次开机前,我都会把设备参数从头到尾检查一遍,像飞行员起飞前检查仪表盘一样。这个习惯保持了六年,零批次报废。
回到开篇那个凌晨两点的电话。客户六点来拿货,我五点五十把最后一道质检做完。他拿到手,翻了两页,对着窗户看水印,又用指甲刮了刮烫金边。然后他说了一句:“老陈,稳。”
这就是专业证件制作的全部工序——每一道都是在跟细节较劲。你省一道,东西就露怯;你全做到位,客户拿在手里自然知道值不值这个价。
行业里现在有人用数码快印糊弄事,速度快了,成本低了,但做出来的东西过不了紫外灯那一关。我始终相信,专业证件制作的门槛,恰恰是那些看不见的工序堆出来的。看得见的叫外观,看不见的叫功夫。