制证工艺
制证级还原,不止于“像”
我们拆解了教师资格证从空白证芯到成品封装的完整链路,针对每一道工序建立独立质检节点。
纸张与底纹
选用高密度防伪纤维纸,底纹采用矢量级微缩文字与团花图案叠加,肉眼观察与触感均接近原版。
查看细节钢印与凹凸
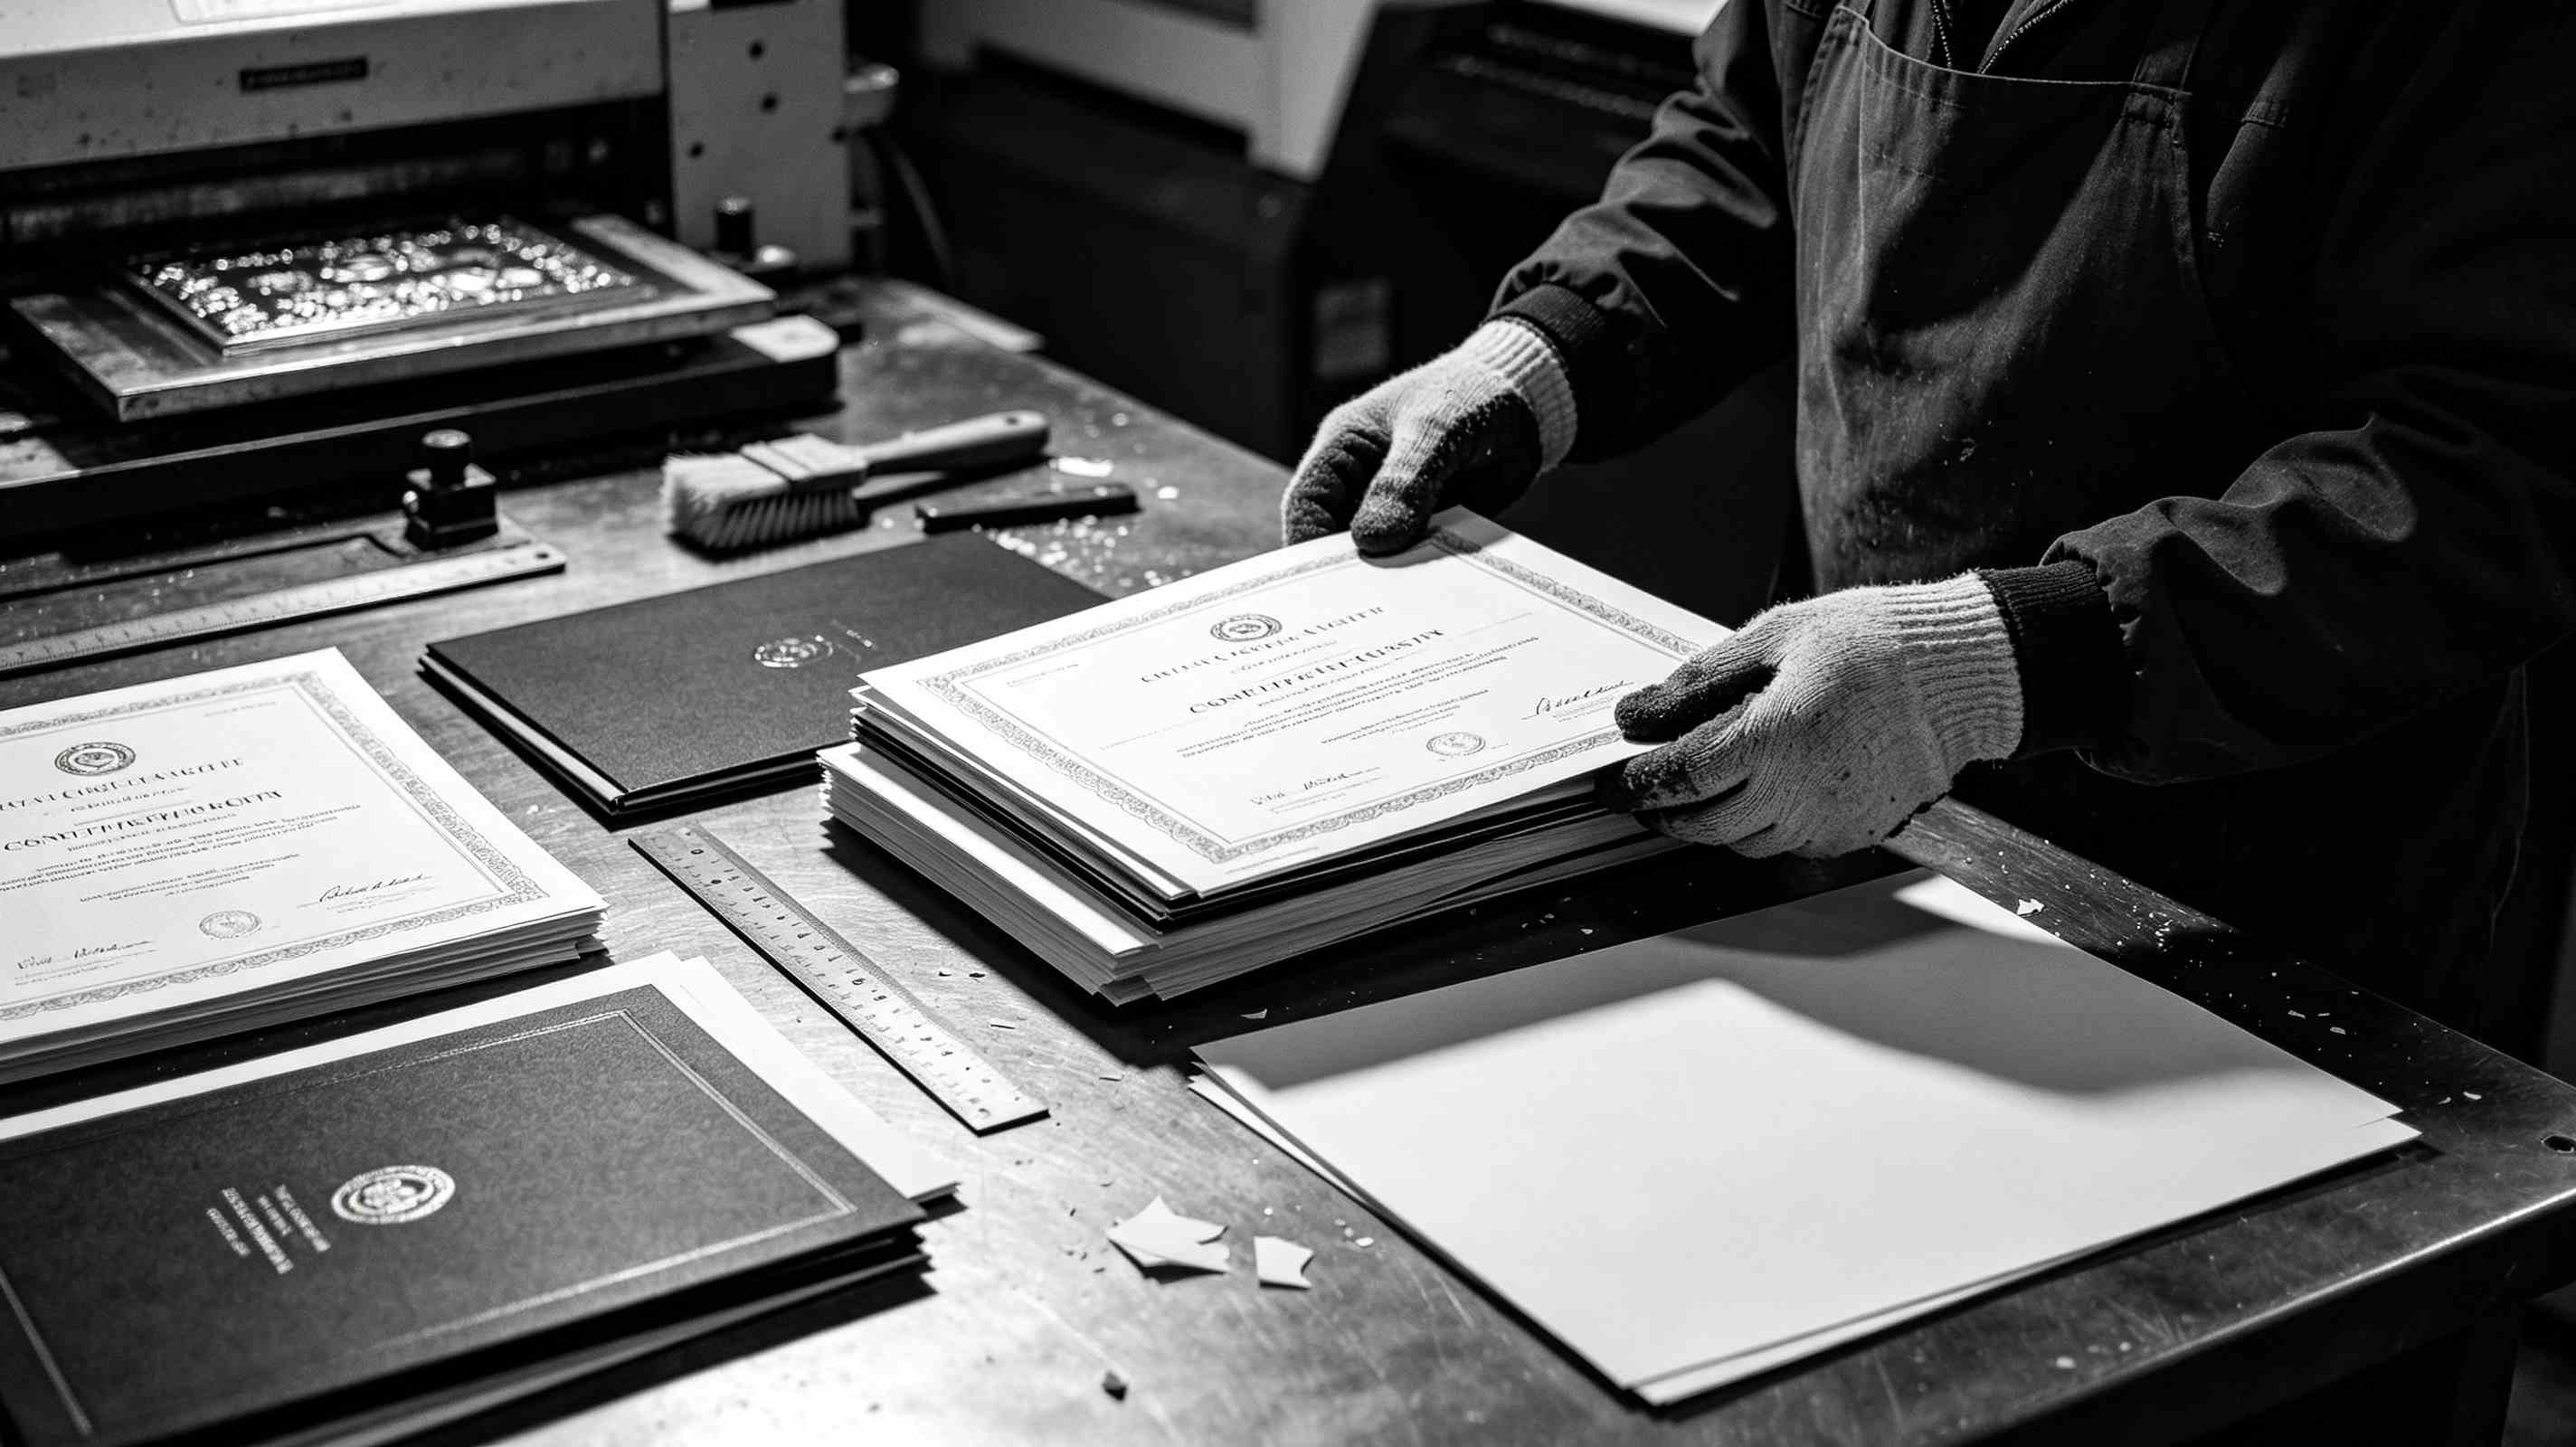
钢印采用铜模冲压,压力精确控制,形成清晰、均匀的凹凸痕迹,边缘无毛刺、无溢墨。
查看细节烫金与覆膜
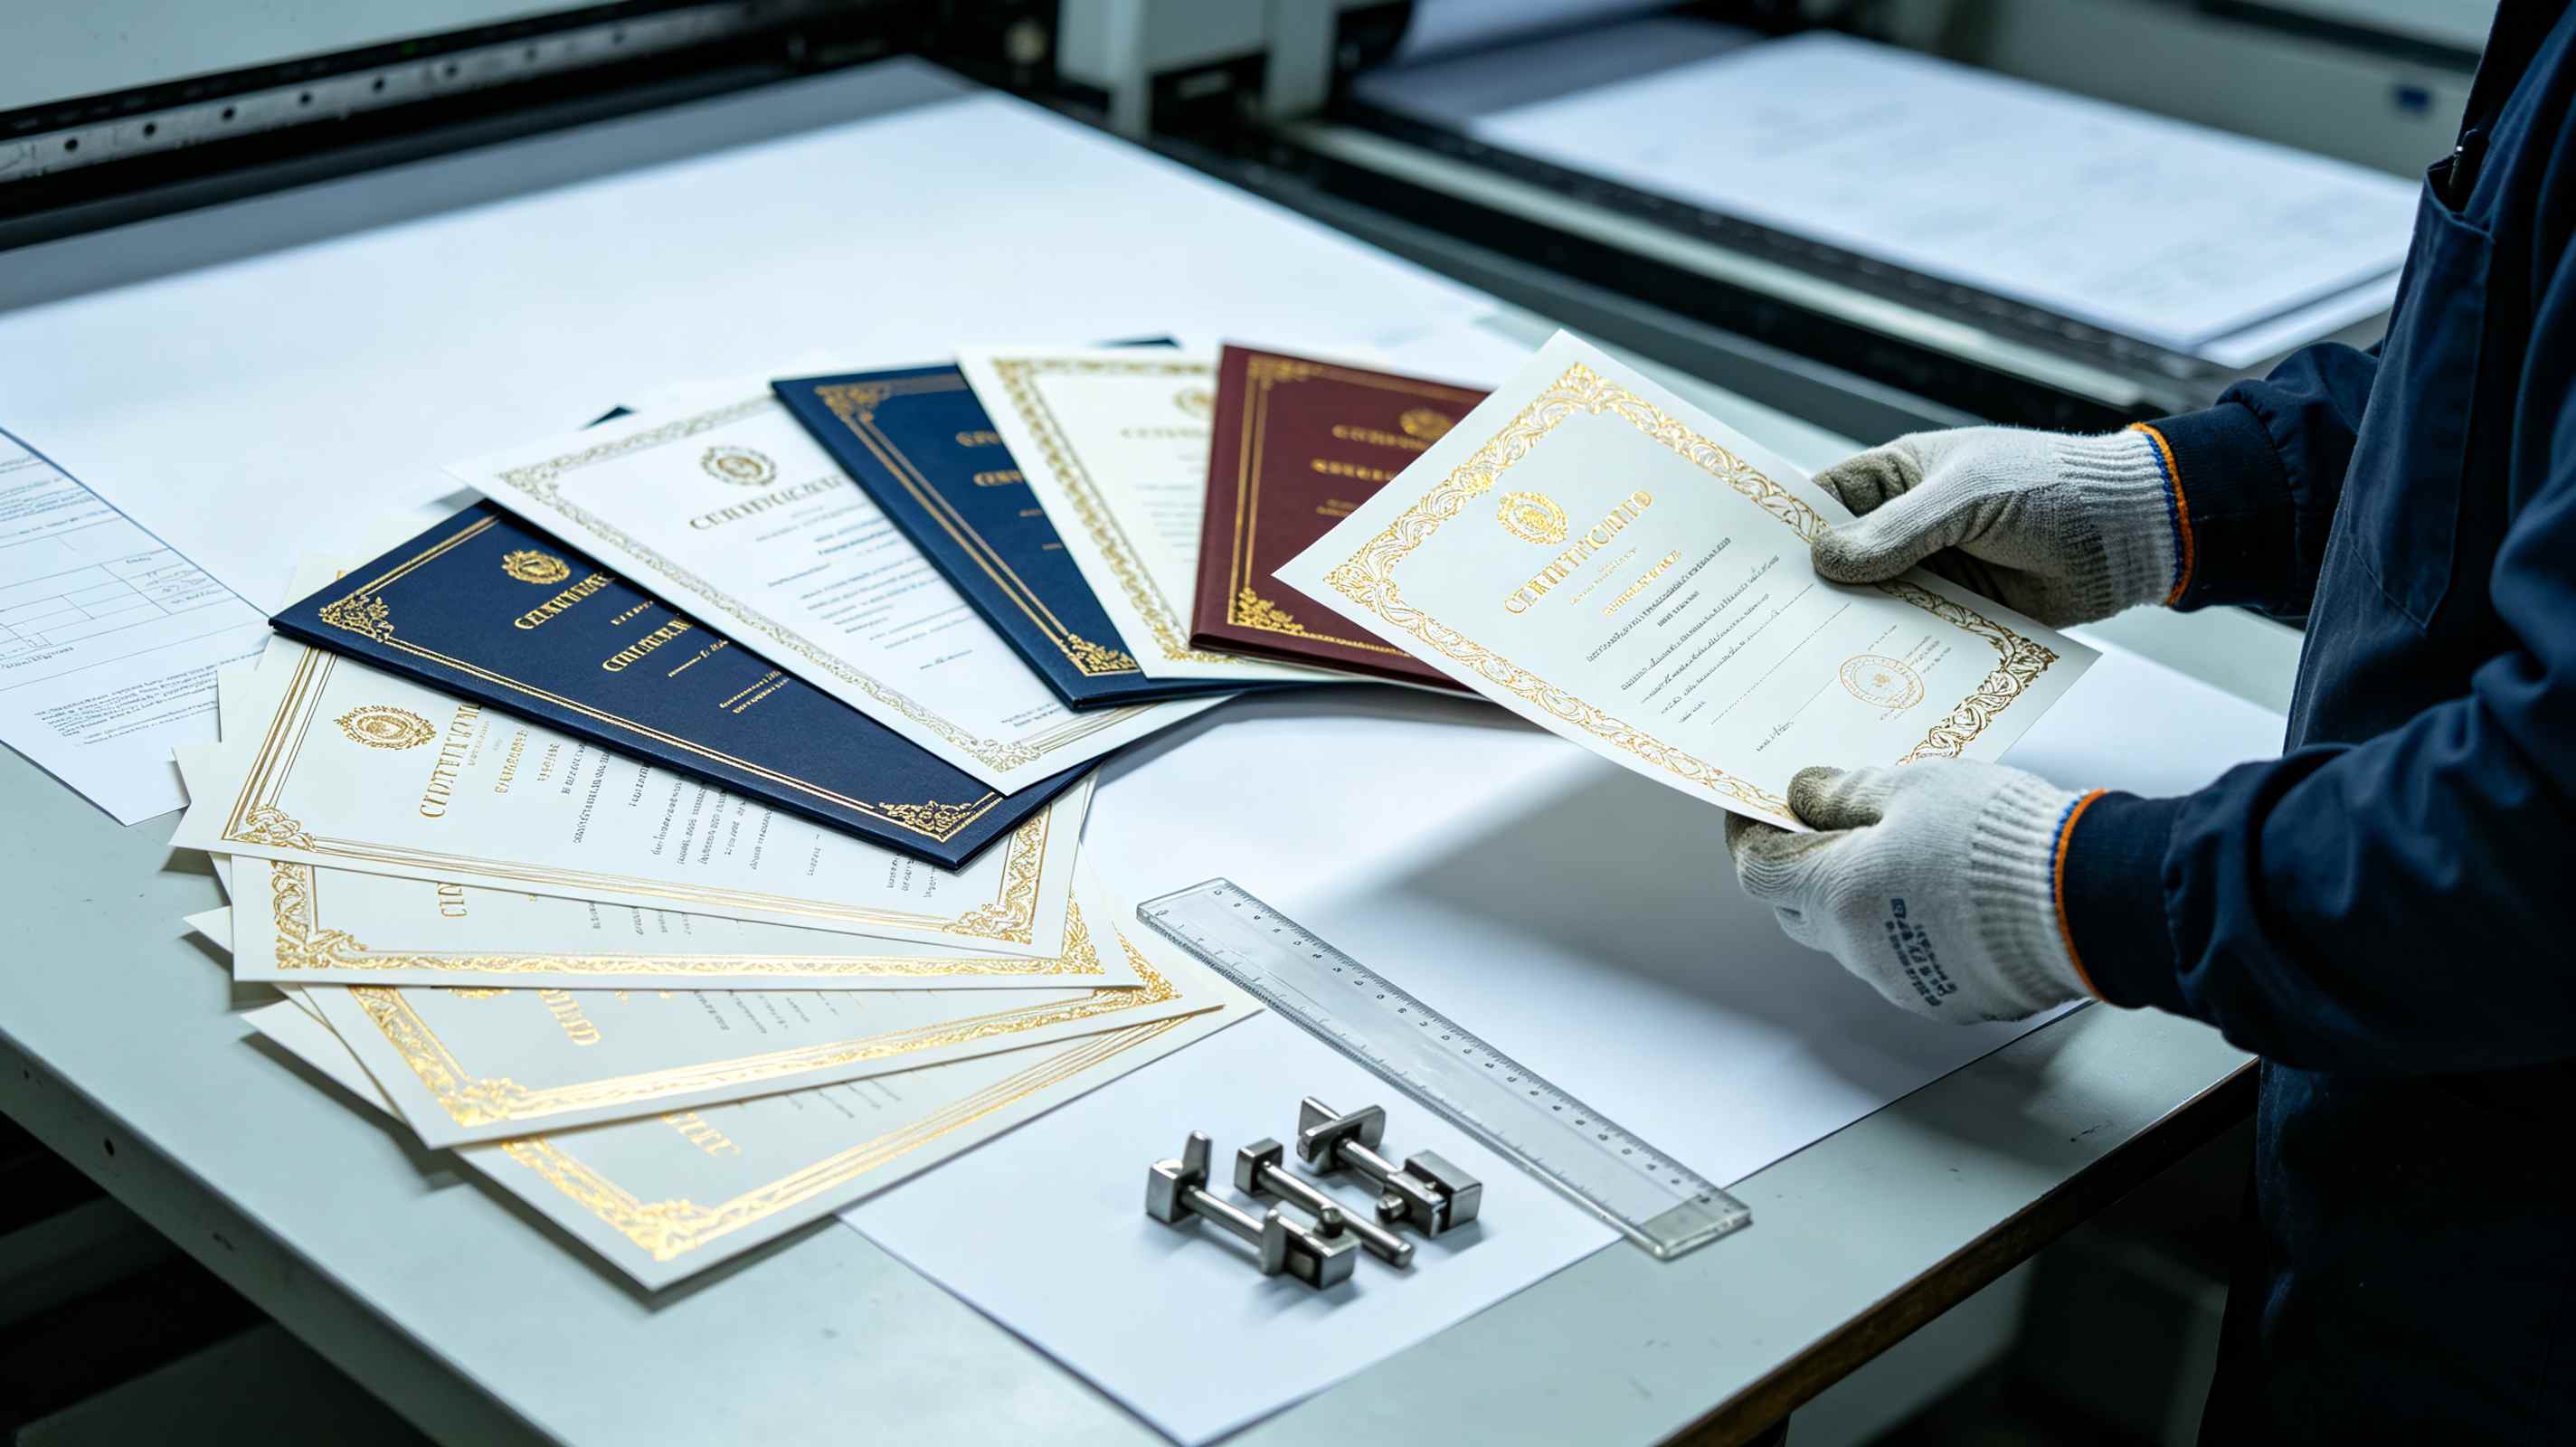
烫金层使用耐候性电化铝,覆膜采用低温热合工艺,不起泡、不卷边,长期保存不变形。
查看细节信息排版
姓名、证号、认定机构等字段按原版栅格系统定位,字体、字号、字距逐项校准,避免肉眼可辨偏差。
查看细节六道工序,逐项质检
每本证件从接单到交付均经过标准化流程,关键节点拍照确认,确保成品与需求一致。
信息核对
接收客户提供的姓名、证号、认定机构、照片等信息,逐项核对格式与完整性。
版式套用
将信息套入对应年份、学科的版式模板,调整字段位置与间距,生成排版预览。
底纹输出
使用高精度设备输出防伪底纹与微缩文字,控制墨量均匀度与色彩偏差。
钢印冲压
在指定位置进行钢印冲压,检查凹凸深度与边缘清晰度,不合格即返工。
覆膜封装
进行低温覆膜与裁切,确保边缘平直、无气泡,塑封与证芯贴合紧密。
成品质检
在标准光源下进行全角度检查,确认无划痕、无偏移、无漏印后包装交付。
细节放大,看得见的精度
以下为制证过程中的实拍样张,展示底纹、钢印与覆膜后的实际效果。
用数字说明标准
0.02mm
钢印冲压深度误差控制在0.02毫米以内,确保凹凸手感均匀一致。
1200dpi
底纹输出分辨率达到1200dpi,微缩文字与团花边缘清晰无锯齿。
6道
每本证件经过6道独立质检工序,任一环节不达标即返工重做。
24h
常规订单从接单到完成制作不超过24小时,加急订单可缩短至当日。
关于制证工艺的疑问
对制证工艺有更高要求?
告诉我们你的具体需求,我们将根据工艺标准给出可执行的制作方案。
制证工艺的完整链路
制证工艺的核心在于对细节的还原程度。我们针对教师资格证的版式结构、防伪底纹、钢印位置、覆膜厚度等关键参数建立了标准化的工艺档案。每一本证件在制作前都会根据客户提供的认定年份与学科信息匹配对应的版式模板,避免出现跨年份、跨学科混用的情况。底纹输出阶段采用高精度打印设备,配合专用防伪纸张,使微缩文字与团花图案在放大镜下依然保持清晰边界。钢印冲压环节使用定制铜模,压力与深度经过反复测试,确保凹凸痕迹既不过深导致纸张破裂,也不过浅造成辨识度不足。覆膜工序则选用低温热合膜,在保护证芯的同时避免高温对底纹和钢印造成损伤。整个流程中,每一道工序完成后都会进行独立质检,不合格的半成品不会流入下一环节。
除了常规的制证流程,我们还针对不同使用场景提供工艺定制服务。例如需要长期随身携带的证件,可以加强覆膜厚度与边缘封装强度;需要在潮湿环境中使用的证件,可以选用防潮性能更好的纸张与膜材。这些工艺调整都会在制作前与客户充分沟通,确保最终成品既满足外观要求,也符合实际使用需求。
最新文章
- 批量证件制作怎么做才能省钱又保质?避开这3个坑就够了2026-10-13 11:18
- 证书定制联系方式好找吗?证件制作咨询电话避坑实录2026-10-12 17:17
- 证书制作联系哪家好?荣誉证书批量定制服务商挑花眼怎么选2026-10-12 09:46
- 从50人到5000人:企业批量证件制作案例与一站式定制方案全拆解2026-10-11 21:07
- 证件制作规范要点,把控品质从源头做起:一个翻车案例的3步自救2026-10-10 17:03
- 为什么说证件制作咨询渠道找错比不做更糟?2026-10-10 11:06
- 证书制作联系渠道怎么选?奖状会员证印刷定制咨询的3个坑别踩2026-10-09 20:12
- 证件制作|防伪工艺加持,证书更有保障:传统印刷VS数字防伪,谁更胜一筹?2026-10-09 15:20
- 证件制作行业新趋势,工艺升级会淘汰老师傅吗?2026-10-09 09:00
- 为什么证件制作服务商联系方式比版式设计重要100倍?2026-10-08 19:30